自動(dòng)直縫焊接機(jī),薄壁罐焊縱向焊接工件
1.直徑:100-1600毫米;
2.長(zhǎng)度:500-2500mm
3.厚度:0.4-6.0mm
4.材質(zhì):不銹鋼;碳素鋼;鋁;鍍鋅鋼
5.焊接方式:TIG / MIG / SAW / PAW
自動(dòng)直縫焊機(jī)的特點(diǎn)
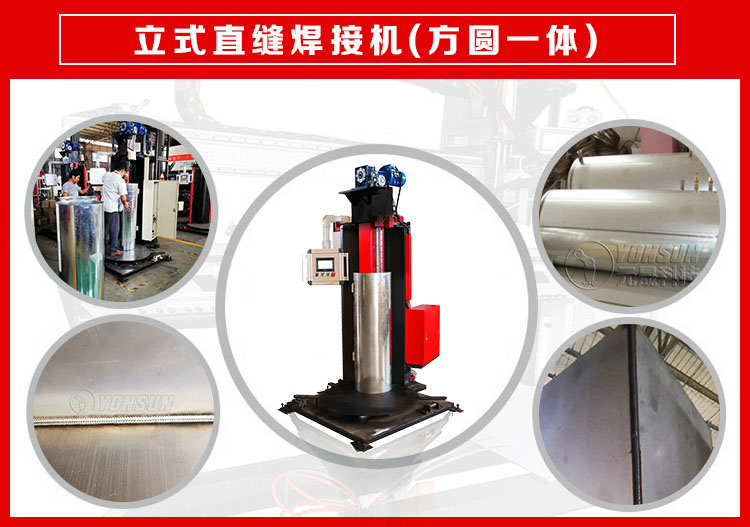
1.焊槍氣動(dòng)上下移動(dòng),工件固定,接縫平整
2.工件通過(guò)氣動(dòng)定位和定心,并通過(guò)氣動(dòng)鍵按壓,焊接位置不能偏移。
3.焊槍可以上下,左右,前后,角度可調(diào),以滿足焊接要求。
4.整機(jī)控制采用PLC,交流變頻調(diào)速,確保設(shè)備可靠性。
5.添加銅背帶,確保側(cè)面成型。
6.焊接形式可以預(yù)先設(shè)定,存儲(chǔ)和傳送。通過(guò)人機(jī)界面可以輕松更改參數(shù)和狀態(tài)轉(zhuǎn)換。設(shè)備構(gòu)成它由主體,工件定位機(jī)構(gòu),工件壓緊機(jī)構(gòu),焊槍縱向運(yùn)行機(jī)構(gòu),焊槍升降和調(diào)節(jié)機(jī)構(gòu),冷卻系統(tǒng),焊接電源,氣動(dòng)系統(tǒng)和電氣控制系統(tǒng)組成。
方管和薄鋼板焊接;下面是工作臺(tái),上面有工件定位和夾緊機(jī)構(gòu)。
2.工件定位定心機(jī)構(gòu):使用氣動(dòng)塊定心
3.工件夾緊機(jī)構(gòu):用心軸和氣壓鍵板夾緊并壓緊工件;壓力均勻。接縫和夾緊區(qū)域照亮但不傷及操作者的眼睛,夾緊板光滑,可預(yù)先定位夾緊0.8-1mm厚。夾緊不需要任何技巧,夾緊可以避免任何厚度的材料不匹配,可以控制和調(diào)節(jié)夾緊力;定位側(cè)直接夾緊,另一側(cè)可實(shí)現(xiàn)預(yù)夾緊滿足焊縫對(duì)準(zhǔn)。使用機(jī)械塊避免端面錯(cuò)位;機(jī)械塊可以移動(dòng)以節(jié)省短管滑動(dòng)的時(shí)間。夾緊鍵寬度不超過(guò)80mm。
4.焊槍縱向運(yùn)行機(jī)構(gòu)它由交流伺服電機(jī),減速器,線性滾動(dòng)導(dǎo)軌組成。交流伺服驅(qū)動(dòng)割炬運(yùn)行,控制精度高,速度范圍寬,速度,轉(zhuǎn)矩穩(wěn)定。焊炬由齒條傳動(dòng),直線導(dǎo)軌驅(qū)動(dòng),行走精度高。為了保證焊接質(zhì)量,提高生產(chǎn)效率。5.焊槍夾緊,調(diào)整振蕩器和氣動(dòng)升降機(jī)構(gòu):割炬由氣缸驅(qū)動(dòng),以上下移動(dòng),并從準(zhǔn)備和焊接工位切換。割炬可以上下,左右和角度調(diào)節(jié)。焊槍調(diào)節(jié)采用燕尾榫形式,采用螺絲調(diào)節(jié),調(diào)節(jié)準(zhǔn)確,定位精度高,調(diào)節(jié)后即可緊固。
6.電氣系統(tǒng):主機(jī)采用日本OMRON PLC作為控制核心,控制焊炬,夾具和焊接程序的執(zhí)行。該系統(tǒng)穩(wěn)定性好,結(jié)構(gòu)簡(jiǎn)單,維修方便。使用觸摸屏作為輸入和輸出界面;可通過(guò)界面輸入焊接長(zhǎng)度,焊接方式,焊接規(guī)格,電弧提前時(shí)間。對(duì)于焊接過(guò)程中的故障,可以發(fā)出警報(bào)并給出指示。焊接長(zhǎng)度采用旋轉(zhuǎn)編碼器回路檢測(cè);使用進(jìn)口的ABB開(kāi)關(guān)檢測(cè)進(jìn)行位置檢測(cè)自動(dòng)檢測(cè)起點(diǎn)。焊接后,自動(dòng)返回原點(diǎn)。集成控制面板盒;控制按鈕,觸摸屏,焊接電壓表和電流表,一個(gè)面板上的焊接規(guī)格控制,使用和操作方便。
7.氣動(dòng)系統(tǒng):三聯(lián)體,氣缸,閥門等部件;控制割炬提升和工件夾緊。主要組件來(lái)自SMC產(chǎn)品。
8.冷卻系統(tǒng):設(shè)備有冷卻裝置,主要用于銅背帶墊的冷卻。
自動(dòng)直縫焊機(jī)的結(jié)構(gòu)
1.采用懸臂結(jié)構(gòu),對(duì)兩根懸臂梁進(jìn)行焊接和退火處理,去除原位應(yīng)力處理,以保證承重梁長(zhǎng)時(shí)間不變形;
2.氣動(dòng)鋼琴鍵夾緊結(jié)構(gòu),沿直縫的兩側(cè)密不可分,以確保對(duì)接焊縫在整個(gè)焊接長(zhǎng)度上均勻地夾緊;可以調(diào)節(jié)左右鋼琴鍵的壓指之間的間隔以結(jié)合不同的鋼焊接;
3.根據(jù)鋼零件的厚度,可以使用氣體型或圓柱型以確保足夠的夾緊力以防止焊接過(guò)程中的熱膨脹;
4.焊接芯軸上鑲嵌有銅輪胎,以提供回焊氣體保護(hù)功能;根據(jù)頭部或扁鋼零件,加工不同的焊接方法,實(shí)現(xiàn)雙面單面和雙面焊接;
5.焊接芯軸與鋼琴按鍵之間的間隔可調(diào),可以整合到不同的鋼焊接要求中;
6.焊機(jī)采用直流伺服電機(jī)驅(qū)動(dòng)器和齒條驅(qū)動(dòng)系統(tǒng)。軌道表面經(jīng)過(guò)切割和加工,以確保穩(wěn)定的運(yùn)動(dòng)和可靠的焊接;
7.所有支氣管和電纜都放置在電纜拖纜中,外觀干凈,整潔,美觀,同時(shí)避免了電纜斷開(kāi)。
自動(dòng)直焊接機(jī)主要參數(shù)
1.火炬行進(jìn)速度:焊接:150-300mm / min 調(diào)節(jié)怠速:1000mm / min
2.手電筒上下調(diào)節(jié)量:100mm火炬左右調(diào)整量:100mm傾角:±15°
3. AR消耗量:15L / min
4.焊接長(zhǎng)度:500-2500mm
5.焊接直徑:200-1600mm
6.焊接厚度:0.5-6.0毫米
7.焊接速度:150-500mm / min
8.氣動(dòng)升降距離:100mm
 掃一掃,聯(lián)系我們